


Het selecteren van een SMC-persvormpers is niet simpelweg een kwestie van het kiezen van de grootste machine binnen het beschikbare budget.
A SMC-pers van 500 ton, 1000 ton en 2000 ton kunnen allemaal vergelijkbare compressievormprincipes gebruiken, maar ze ondersteunen zeer verschillende matrijsgroottes, geprojecteerde vormgebieden, productievereisten en onderdeelgeometrieën.
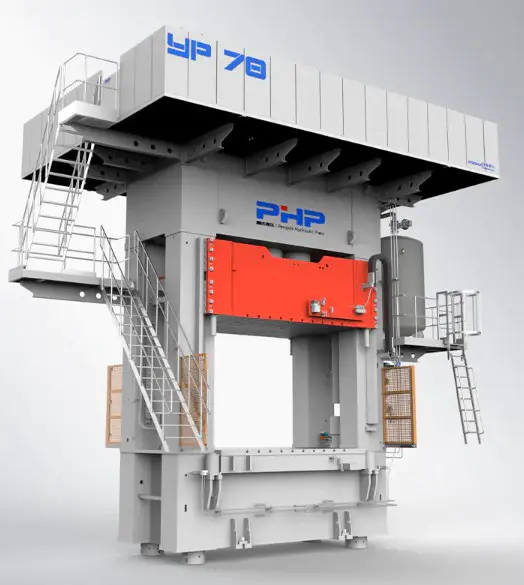
De hamvraag is niet: “Welke pers is groter?” maar "Hoeveel bruikbare vormkracht heeft het eigenlijke onderdeel en de mal nodig?"
1. Wat betekent 500 ton, 1000 ton of 2000 ton?
Perstonnage verwijst naar de maximale kracht die de hydraulische pers kan uitoefenen tijdens het persgieten.
500T
Ongeveer. 4.903 kN
Algemeen beschouwd voor relatief kleine tot middelgrote SMC-mallen en lager geprojecteerde vormgebieden.
1000T
Ongeveer. 9.807 kN
Biedt een breder productiebereik voor middelgrote en grotere SMC-onderdelen en matrijzen.
2000T
Ongeveer. 19.613 kN
Gebruikt wanneer grote geprojecteerde gebieden, zwaar gereedschap of hoge eisen aan de vormkracht grotere apparatuur rechtvaardigen.
Vereiste perskracht = geprojecteerd vormoppervlak × vereiste vormdruk
De kracht moet worden berekend voordat een nominaal perstonnage wordt gekozen.
Stel bijvoorbeeld dat een SMC-component een geprojecteerd gebied heeft van 0,60 m² en vereist een gevalideerde vormdruk van 10 MPa .
0,60 m² × 10 MPa = 6 MN
6.000 kN ÷ 9,80665 ≈ 612 metrische tonkracht
In dit voorbeeld zou een pers van nominaal 500 ton niet voldoende theoretische kracht leveren, terwijl een machine van 1000 ton aanzienlijk meer capaciteit zou bieden.
Belangrijk: Selecteer geen pers precies op het theoretische minimum. Bij de daadwerkelijke technische selectie moet ook rekening worden gehouden met de procesmarge, matrijsgeometrie, ongelijkmatige belasting, drukverliezen en toekomstige producten.
2. 500 ton versus 1000 ton versus 2000 ton: snelle vergelijking
| Druk op Grootte | Ongeveer. Maximale kracht | Algemene positionering | Typische selectiereden |
| 500 ton | 4.903 kN | Kleine tot middelgrote SMC-componenten | Lager geprojecteerd oppervlak, kleinere mallen en lagere kapitaalvereisten |
| 1000 ton | 9.807 kN | Middelgrote tot grotere componenten | Grotere productieflexibiliteit en hogere krachtvereisten |
| 2000 ton | 19.613 kN | Componenten met groot oppervlak en hoge kracht | Grote mallen, grotere projectieoppervlakken en zware giettoepassingen |
Deze categorieën zijn slechts algemene richtlijnen. Een compact maar complex onderdeel dat onder hoge druk wordt verwerkt, kan meer perskracht vereisen dan een fysiek groter vlak paneel dat bij lagere druk wordt gegoten.
De afmetingen van onderdelen alleen mogen nooit de perstonnage bepalen. Het geprojecteerde oppervlak en de vereiste vormdruk zijn veel nuttiger technische input.
3. Hoeveel geprojecteerd gebied kan elke pers aan?
Een nuttige manier om verschillende perscapaciteiten te vergelijken is door het theoretisch geprojecteerde vormoppervlak bij dezelfde vormdruk te berekenen.
Voorbeeld bij 10 MPa gietdruk
| Druk op Capaciteit | Theoretisch geprojecteerd gebied |
| 500 ton | Ongeveer 0,49 m² |
| 1000 ton | Ongeveer 0,98 m² |
| 2000 ton | Ongeveer 1,96 m² |
Voorbeeld bij 14 MPa gietdruk
| Druk op Capaciteit | Theoretisch geprojecteerd gebied |
| 500 ton | Ongeveer 0,35 m² |
| 1000 ton | Ongeveer 0,70 m² |
| 2000 ton | Ongeveer 1,40 m² |
Deze cijfers zijn theoretische rekenvoorbeelden en niet de aanbevolen machinelimieten. Echte mallen kunnen ribben, inzetstukken, meerdere holtes, asymmetrische stromingspaden en ongelijkmatige belasting bevatten.
4. Wanneer is een SMC-pers van 500 ton een goede keuze?
Een hydraulische pers van 500 ton kan een economische oplossing zijn wanneer de vereiste vormkracht, matrijsgrootte en geprojecteerd oppervlak comfortabel binnen het werkbereik blijven.
Mogelijke toepassingen
- kleinere elektrische behuizingen;
- composiet deksels voor apparatuur;
- kleine toegangspanelen;
- compacte composietonderdelen voor auto's;
- industriële behuizingen;
- kleinere BMC- en SMC-vormdelen.
Voordelen van een 500 ton pers
- Lagere initiële investering in apparatuur.
- Kleinere machinevoetafdruk.
- Lagere ondersteunende infrastructuurvereisten.
- Geschikt voor fabrikanten met relatief kleine matrijzen.
De belangrijkste beperking is toekomstige flexibiliteit. Als later waarschijnlijk grotere matrijzen of producten met een hogere druk worden geïntroduceerd, kan de beschikbare capaciteit beperkend worden.
5. Wanneer moet u overstappen op een SMC-pers van 1000 ton?
Een SMC-pers van 1000 ton kan een nuttig evenwicht bieden tussen investeringen in apparatuur en productieflexibiliteit.
Vergeleken met een machine van 500 ton levert deze ongeveer tweemaal de nominale perskracht en ondersteunt daarom een groter theoretisch geprojecteerd oppervlak bij dezelfde procesdruk.
Mogelijke toepassingen
- middelgrote en grotere composiethoezen;
- elektrische en industriële behuizingen;
- autopanelen en composietstructuren;
- grotere SMC-behuizingen;
- samengestelde componenten voor de bouw;
- fabrikanten die meerdere matrijsformaten gebruiken.
Voorbeeld berekening
Beschouw een onderdeel met een geprojecteerd oppervlak van 0,9 m² en vereiste procesdruk van 12 MPa .
0,9 m² × 12 MPa = 10.8 MN ≈ 1,101 metric tons-force
In dit geval is het niet voldoende om het product een “middelgroot SMC-onderdeel” te noemen. Een machine van nominaal 1000 ton zou al onder de theoretische krachtvereiste liggen.
6. Wanneer is een SMC-pers van 2000 ton zinvol?
Een pers van 2000 ton wordt relevant wanneer grote geprojecteerde vormoppervlakken, grote gereedschappen of hoge krachtvereisten het praktische bereik van kleinere persen overschrijden.
Mogelijke toepassingen
- grote composietonderdelen voor de buitenkant van de auto;
- batterij- en apparatuurafdekkingen;
- vrachtwagen- en transportpanelen;
- grote samengestelde bouwproducten;
- SMC-panelen met groot oppervlak;
- mallen met meerdere holtes met een aanzienlijk totaal geprojecteerd oppervlak.
Het belangrijkste voordeel is niet simpelweg ‘meer druk’. Een pers van 2000 ton zorgt voor een groter totaal envelop verwerken .
- groter bruikbaar geprojecteerd vormoppervlak;
- grotere en zwaardere mallen;
- grotere degelconfiguraties;
- grotere daglicht- en slagopties;
- vormvermogen met hogere kracht;
- een groter potentieel voor toekomstige productuitbreiding.
Grotere tonnage betekent ook grotere investeringen in uitrusting, vloeroppervlakvereisten, funderingsplanning en ondersteunende infrastructuur. Voor kleinere onderdelen is een machine van 2000 ton niet automatisch de meest economische keuze.
7. Tonnage is slechts een onderdeel van de SMC-persselectie
Een veel voorkomende aankoopfout is om alleen te vragen: "Hoeveel kost een SMC-pers van 1000 ton?"
Twee persen met dezelfde nominale kracht kunnen qua daadwerkelijke productiegeschiktheid heel verschillend zijn.
Glasplaat- en tafelgrootte
De matrijs moet fysiek op de pers passen en toch voldoende ruimte overlaten voor montage, klemmen, verwarmingsaansluitingen, uitwerpsystemen en onderhoudstoegang.
Daglicht
Het beschikbare daglicht moet rekening houden met de matrijshoogte, de verwijdering van onderdelen, de laadvereisten en eventuele ruimte voor robots of automatiseringen.
beroerte
beroerte requirements depend on mold construction, part depth, loading method, ejector design and part-removal method.
Vormgewicht
Grote SMC-mallen kunnen erg zwaar zijn. De bewegende plaat, de persstructuur en het matrijswisselsysteem moeten worden geëvalueerd op basis van het werkelijke gereedschapsgewicht.
Sluit- en vormsnelheid
SMC-compressiegieten vereist gewoonlijk een snelle aanpak, gevolgd door gecontroleerde langzame compressie, zodat het materiaal door de mal kan stromen voordat het uithardt.
Druk- en positiecontrole zijn net zo belangrijk als tonnage
Een pers kan voldoende nominaal tonnage hebben, maar toch onstabiele onderdelen produceren als de bewegings- en drukregeling niet herhaalbaar zijn.
Belangrijke controlepunten zijn onder meer:
- snelle naderingssnelheid;
- langzame vormsnelheid;
- snelheidsovergangspositie;
- snelheid van drukopbouw;
- piekvormdruk;
- houddrukstabiliteit;
- herhaalbaarheid van de rampositie;
- gecontroleerde decompressie;
- openingsvolgorde;
- registratie van cyclusgegevens.
Voor SMC-productie moet de volledige cyclus als volgt worden beschouwd:
Positie → Snelheid → Drukopbouw → Druk vasthouden → Uitharden → Decompressie → Openen
8. Maak de pers niet zonder reden te groot
Meer tonnage is niet automatisch beter.
Extra grote pers
Kan de aanschafkosten, het vloeroppervlak, het geïnstalleerde vermogen, de funderingsvereisten en de onderhoudskosten verhogen.
Ondermaatse pers
Kan een gebrek aan drukmarge hebben, toekomstige mallen beperken en de machine dwingen voortdurend op de maximale capaciteit te werken.
Correct formaat pers
Biedt voldoende procesreserve en vermijdt onnodige kapitaal- en infrastructuurkosten.
9. Praktische checklist voor SMC-persselectie
| Parameter | Waarom het ertoe doet |
| Afmetingen afgewerkt onderdeel | Definieert de algemene componentgrootte |
| Geprojecteerd vormgebied | Fundamentele input voor krachtberekening |
| Vereiste vormdruk | Bepaalt de benodigde perskracht |
| SMC-formulering | Heeft invloed op de materiaalstroom en procesdruk |
| Vormlengte en breedte | Bepaalt de vereiste degelafmetingen |
| Schimmel Hoogte | Heeft invloed op het benodigde daglicht |
| Vormgewicht | Beïnvloedt de structuur en de omgang met schimmels |
| Deel diepte | Beïnvloedt de slagvereiste |
| Laaddekking | Beïnvloedt de stroomafstand |
| Doelcyclustijd | Heeft invloed op de snelheids- en productiviteitsvereisten |
| Jaarlijks volume | Heeft invloed op de automatiseringsvereisten |
| Toekomstige producten | Bepaalt de nuttige reservecapaciteit |
10. Welke SMC-pers moet u kiezen?
Kies 500 ton When
De vereiste kracht, het geprojecteerde oppervlak en de afmetingen van de mal zijn relatief beperkt en de toekomstige uitbreidingseisen zijn bescheiden.
Kies 1000 ton When
U hebt een breder productiebereik, grotere matrijzen of aanzienlijk meer compressiekracht nodig, terwijl u in de categorie apparatuur met gemiddelde capaciteit blijft.
Kies 2000 ton wanneer
Grote geprojecteerde oppervlakken, zware mallen, grote panelen of hogere eisen aan de gietkracht rechtvaardigen apparatuur met een grote capaciteit.
Dit zijn geen vaste grenzen. Het daadwerkelijke onderdeel en gereedschap moeten altijd worden berekend voordat de persgrootte definitief wordt gemaakt.
Aanbevolen SMC-persselectieproces
1
Bepaal het geprojecteerde vormoppervlak Bereken het effectieve geprojecteerde oppervlak van het onderdeel of de totale spouwoppervlakte. 2
Bevestig de vereiste vormdruk Gebruik gevalideerde materiaal- en procesinformatie in plaats van een willekeurige drukwaarde. 3
Bereken de theoretische kracht Vermenigvuldig het geprojecteerde gebied met de vereiste vormdruk. 4
Engineeringmarge toevoegen Houd rekening met matrijsgeometrie, ongelijkmatige belasting, procesvariatie en toekomstige productievereisten. 5
Controleer de glasplaatgrootte Controleer of de volledige mal correct kan worden geïnstalleerd en onderhouden. 6
Controleer slag-, daglicht- en schimmelgewicht Controleer de vereisten voor fysiek gereedschap en het verwijderen van onderdelen. 7
Controleer procesbeheersing Bevestig de sluitsnelheid, drukregeling, positieregeling, herhaalbaarheid en doelcyclustijd. SMC hydraulische persoplossingen van Wuxi PengdaHZ
Wuxi PengdaHZ Intelligent Equipment Co., Ltd. ontwikkelt hydraulische perssystemen voor SMC-, BMC- en composietpersgiettoepassingen.
In plaats van apparatuur alleen te selecteren op basis van een nominale waarde zoals 500T, 1000T of 2000T, moet de persconfiguratie worden beoordeeld op basis van het daadwerkelijke gegoten onderdeel, de matrijs en het productieproces.
Voor de initiële evaluatie van de apparatuur omvat nuttige informatie onder meer de afmetingen van onderdelen, het geprojecteerde gebied, SMC-materiaal, de vereiste vormdruk, de grootte en het gewicht van de matrijs, de vereiste slag- en daglichtwaarde, de beoogde cyclustijd, productiecapaciteit en automatiseringsvereisten.
Deze parameters helpen bij het bepalen van de juiste perstonnage, plaatgrootte, slag, hydraulische configuratie, procescontrolesysteem en automatiseringsoplossing .
Bezoek wuxipd.com voor meer informatie over op maat gemaakte SMC-persen.
Veelgestelde vragen
Is een SMC-pers van 2000 ton altijd beter dan een pers van 1000 ton?
Nee. Een pers van 2000 ton levert meer maximale kracht, maar de juiste machine is afhankelijk van het verwachte vormoppervlak, de procesdruk, de matrijsgrootte, de slaglengte, het daglicht, het productievolume en de toekomstige productvereisten.
Hoe bereken ik het benodigde tonnage voor SMC-gieten?
Begin met de basisrelatie: de vereiste kracht is gelijk aan het geprojecteerde vormoppervlak vermenigvuldigd met de vereiste vormdruk. Het resultaat moet vervolgens worden geëvalueerd met een passende technische marge.
Kan ik een pers van 500 ton gebruiken voor SMC-onderdelen voor auto's?
Ja, potentieel. De term ‘auto-onderdeel’ is niet bepalend voor het persvolume. Het daadwerkelijke geprojecteerde oppervlak, de vereiste druk, de matrijsgrootte en de procesvereisten moeten worden berekend.
Hoeveel oppervlakte kan een SMC-pers van 1000 ton vormen?
Er is niet één vaste waarde omdat de vormdruk varieert. Bij een illustratieve druk van 10 MPa komt een kracht van 1000 ton theoretisch overeen met ongeveer 0,98 m² geprojecteerd oppervlak vóór technische marge.
Wat gebeurt er als een SMC-pers te klein is?
Het proces kan onvoldoende kracht of operationele marge missen en kan grotere toekomstige mallen beperken. Bij sommige processen kan dit bijdragen aan een slechte vulling of onvoldoende verdichting.
Wat moet ik, behalve tonnage, vergelijken tussen SMC-persen?
Vergelijk plaatgrootte, daglicht, slag, matrijscapaciteit, sluitsnelheid, matrijssnelheid, druknauwkeurigheid, herhaalbaarheid van posities, parallelliteit van de plaat, automatiseringsinterfaces en mogelijkheid tot registratie van procesgegevens.
Moet ik extra tonnage kopen voor toekomstige productie?
Een redelijke reserve kan nuttig zijn als toekomstige producten bekend zijn, maar buitensporige overdimensionering verhoogt de kosten voor uitrusting en infrastructuur. Toekomstige matrijsafmetingen en verwachte procesdrukken moeten eerst worden geëvalueerd.


