


Het produceren van een SMC-onderdeel stopt niet wanneer de persgietpers opengaat. De meeste gegoten componenten vereisen nog steeds het bijsnijden van de randen, het bewerken van gaten, het verwijderen van flash, uitsnijdingen of een dimensionele afwerking vóór de montage.
De trimmethode kan een directe invloed hebben op de maatnauwkeurigheid, randkwaliteit, cyclustijd, gereedschapsverbruik, stofontwikkeling en uiteindelijk de kosten per voltooid onderdeel.
Voor autopanelen, elektrische behuizingen, batterijcomponenten, onderdelen van apparaten en andere geperste producten kiezen fabrikanten gewoonlijk tussen CNC-frezen, abrasief waterstraalsnijden, stansen, zagen of slijpen, handmatig trimmen en, in geselecteerde toepassingen, lasersnijden.
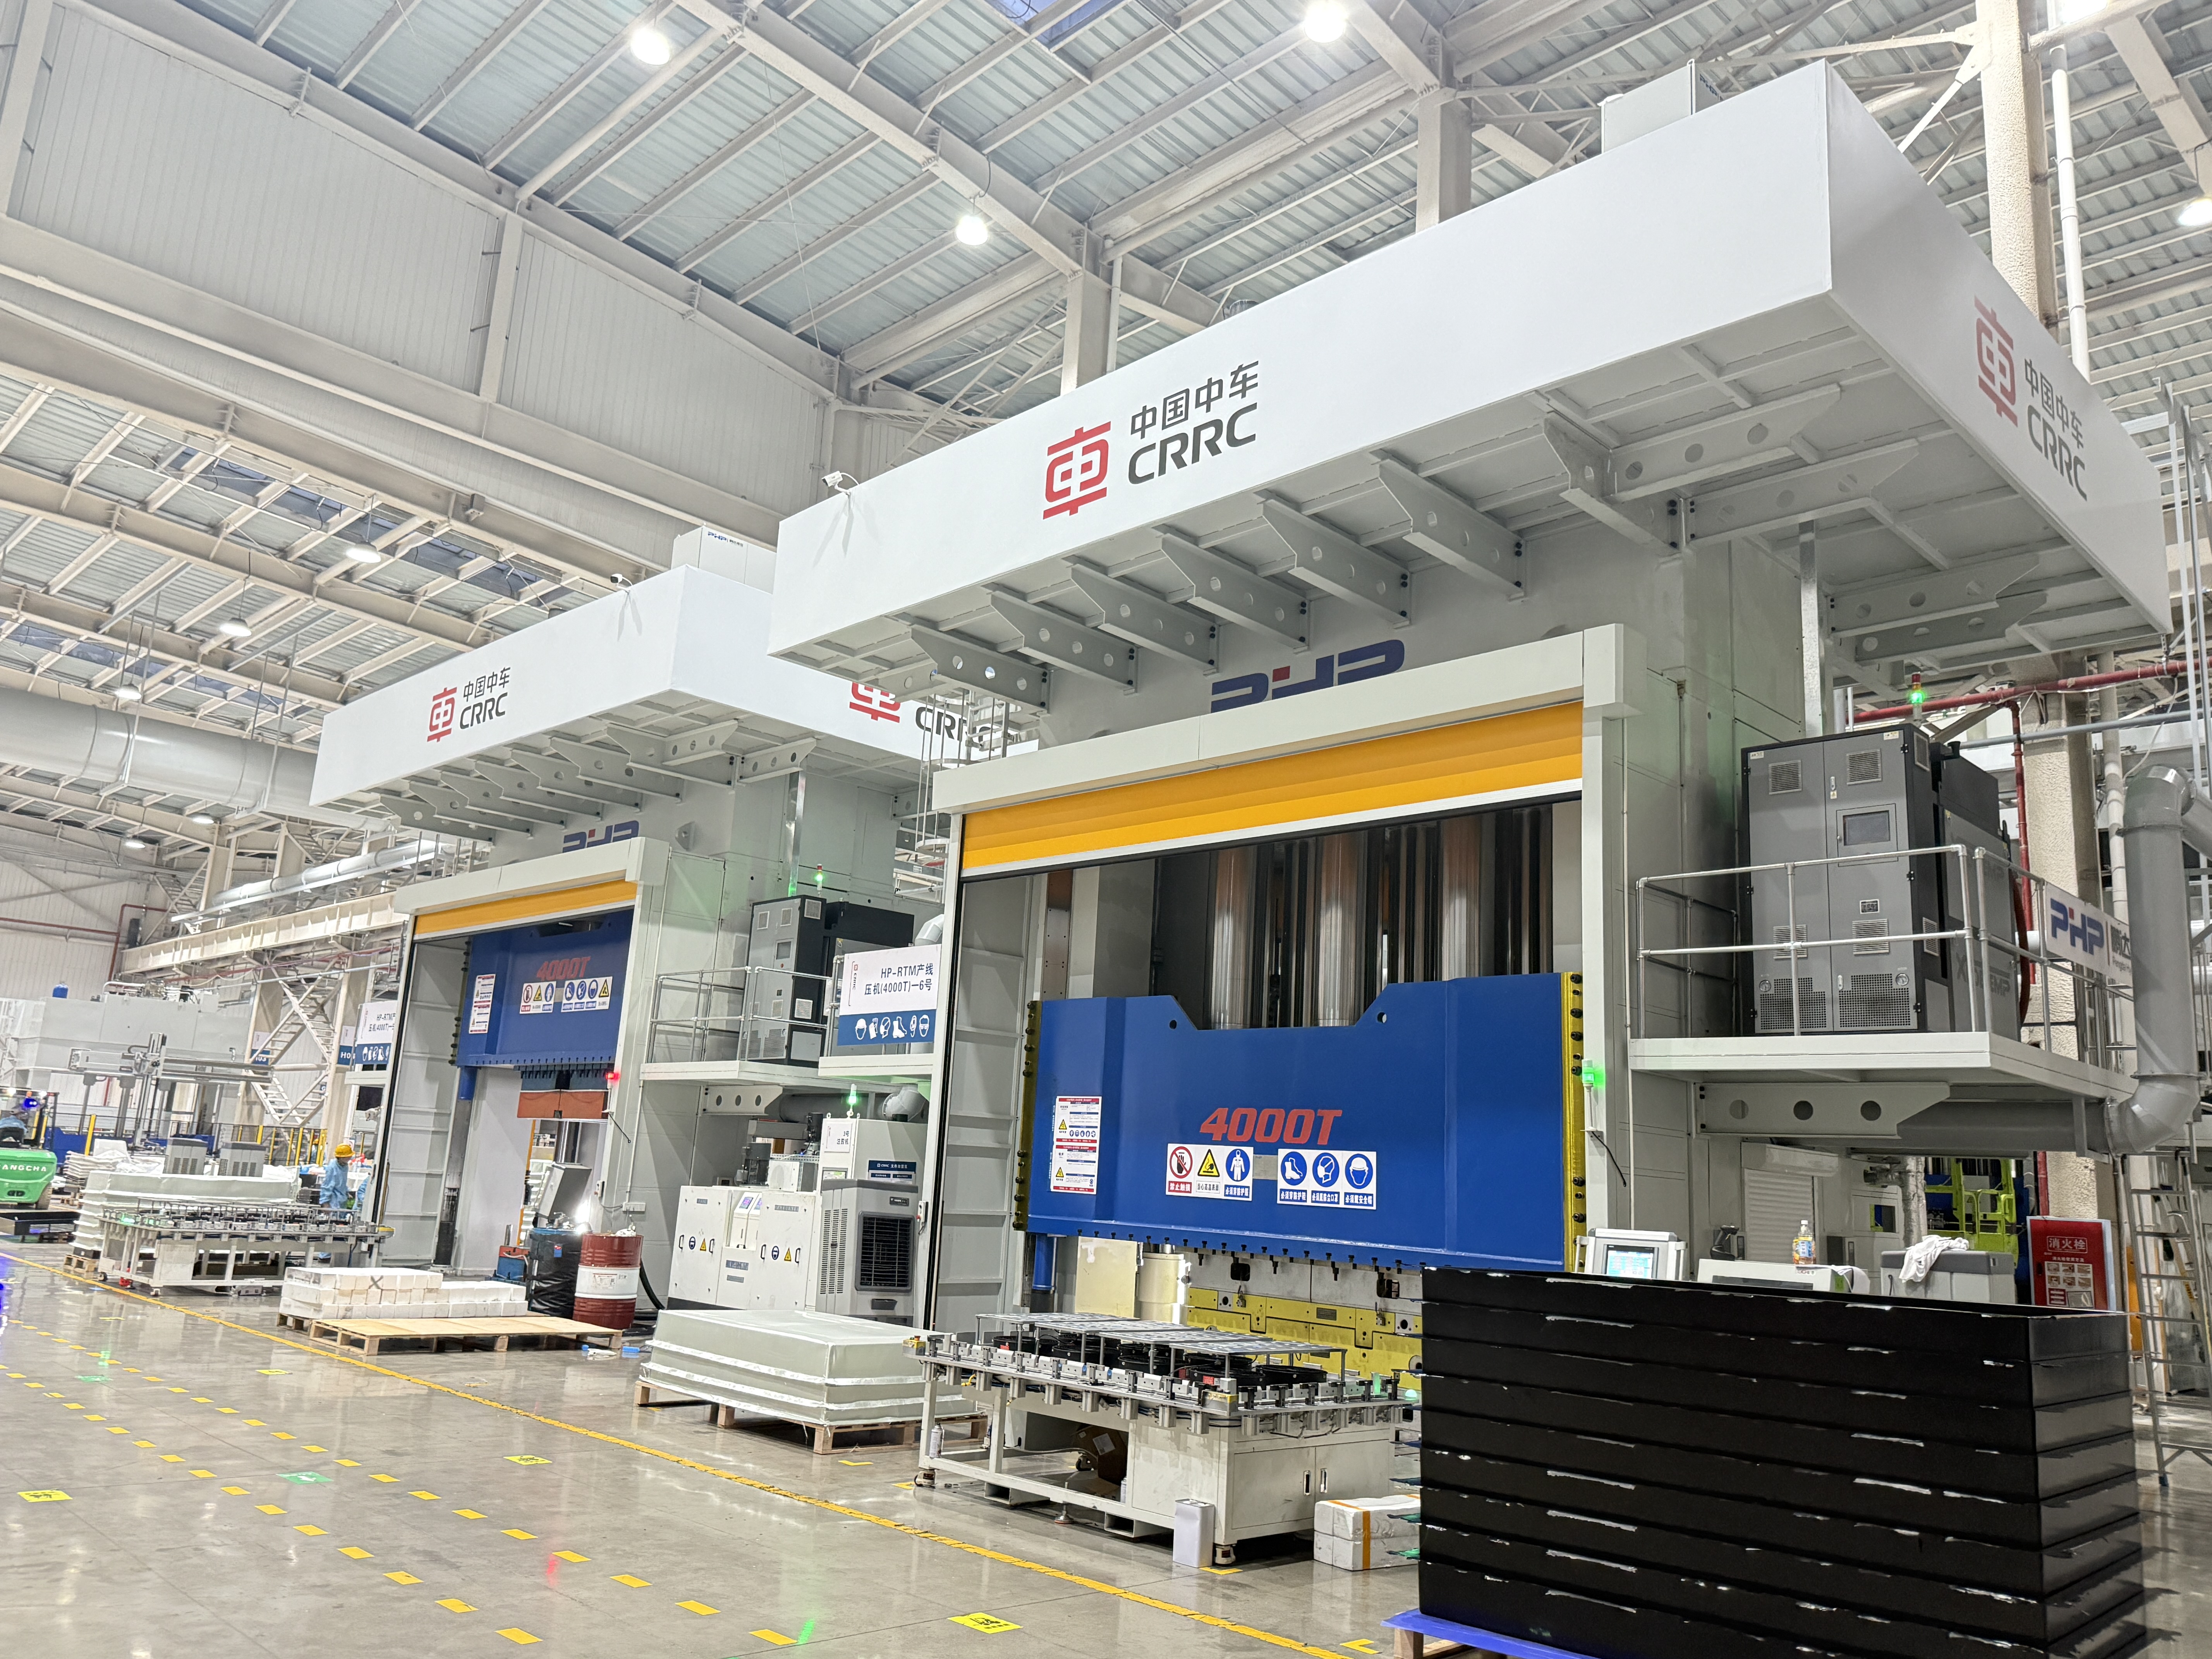
Er bestaat niet één beste methode voor elk SMC-onderdeel. De juiste keuze hangt af van de geometrie van het onderdeel, de SMC-formulering, de wanddikte, het productievolume, de tolerantievereisten, de verdere afwerking en het vereiste automatiseringsniveau.
Hoe u een SMC-onderdeeltrimmethode kiest
Een praktische snoeibeslissing zou moeten beginnen met vijf vragen:
- Wat is het jaarlijkse productievolume?
- Hoe complex is de trimcontour?
- Welke maattolerantie is vereist?
- Hoe dik en schurend is het SMC-materiaal?
- Zal het trimproces handmatig, CNC-gebaseerd of geïntegreerd in een geautomatiseerde productiecel zijn?
Voor prototypes en kleine productieruns vermijden flexibele processen zoals CNC-frezen en waterstraalsnijden doorgaans de kosten van speciaal trimgereedschap. Voor een stabiele autoproductie met grote volumes kan het trimmen van matrijzen een veel grotere initiële investering in gereedschap rechtvaardigen vanwege de korte cyclustijd.
CNC-routering neemt de middenweg in. Het is programmeerbaar, geschikt voor gaten en complexe profielen, en kan worden ingebouwd in robotachtige of automatische productiecellen.
| Trimmethode | Typische toepassing | Productievolume | Flexibiliteit | Nauwkeurigheidspotentieel | Initiële gereedschapskosten |
|---|---|---|---|---|---|
| CNC-routering | Complexe contouren, gaten, sleuven | Laag naar hoog | Hoog | Hoog | Middelmatig |
| Schurende waterstraal | Dikke of moeilijke composietprofielen | Laag tot gemiddeld | Zeer hoog | Hoog | Middelmatig |
| Stansen / persen trimmen | Repetitieve productieonderdelen | Hoog | Laag | Hoog after tooling validation | Hoog |
| Zaag/schuursnijden | Rechte of eenvoudige randen | Laag tot gemiddeld | Middelmatig | Middelmatig | Laag |
| Handmatig trimmen | Prototype, reparatie, secundaire afwerking | Laag | Zeer hoog | Operator-afhankelijk | Laag |
| Lasersnijden | Geselecteerde dunne of speciale composiettoepassingen | Applicatie-afhankelijk | Hoog | Potentieel hoog | Hoog |
Voorbeeld 1: Exterieuronderdeel voor grote auto's
Denk eens aan een SMC-autopaneel dat met een productiesnelheid van 60.000 stuks per jaar wordt geproduceerd, met een stabiel ontwerp en een herhaalbare trimlijn.
Een speciale stansbewerking of een sterk geautomatiseerde CNC-snijcel kan een voordeliger rendement opleveren dan het herhaaldelijk bewerken van elke rand op een machine voor algemeen gebruik.
De grotere gereedschapsinvestering wordt verdeeld over tienduizenden onderdelen.
Voorbeeld 2: Behuizing voor energieapparatuur met laag volume
Denk nu eens aan een SMC-behuizing die jaarlijks slechts 2.000 stuks produceert, met verschillende productgroottes en regelmatige technische wijzigingen.
Een CNC-router of waterjetsysteem is normaal gesproken gemakkelijker te herprogrammeren dan een speciale snijmatrijs.
Een hybride proces kan ook zinvol zijn. Waterstraalsnijden kan grote delen snel verwijderen, gevolgd door CNC-frezen van montagegaten, kritische interfaces en functies met hoge tolerantie.
CNC-routing, waterjet, matrijzensnijden en andere methoden
SMC bevat wapening, hars en vaak minerale vulstoffen. Deze ingrediënten maken het materiaal heel anders dan het bewerken van aluminium of ongevulde thermoplasten.
Glasvezels, koolstofvezels en vulstoffen kunnen de slijtage van het gereedschap versnellen. Gepubliceerde bewerkingsstudies over SMC hebben aangetoond dat de snijkrachten toenemen naarmate het gereedschap verslijt. Dit betekent dat de toestand van het gereedschap moet worden behandeld als een procesvariabele in plaats van eenvoudigweg te wachten op zichtbaar gereedschapsfalen.
CNC-routering
CNC-frezen is een van de meest veelzijdige oplossingen voor SMC-trimmen.
Het kan verwerken:
- externe contouren;
- gaten en openingen;
- slots;
- montagefuncties;
- randafwerking;
- meerdere onderdeelvarianten met behulp van verschillende CNC-programma's.
Voor de initiële procesontwikkeling kunnen fabrikanten spilsnelheden evalueren in het bereik van ongeveer 12.000–24.000 tpm met geschikte composietsnijgereedschappen met een kleine diameter. De voedingssnelheden kunnen beginnen rond de 1–6 m/min en kunnen vervolgens worden geoptimaliseerd door middel van snijproeven.
Deze cijfers zijn uitgangspunten voor procesontwikkeling en geen universele instellingen.
De uiteindelijke parameters zijn afhankelijk van de vezelbelasting, het vulstofgehalte, de dikte, de geometrie van de frees, de gereedschapsdiameter, de stijfheid van de spil, de stijfheid van de opspaninrichting, de vereiste randafwerking en de extractieprestaties.
Hardmetalen gereedschappen kunnen voor veel toepassingen worden gebruikt, terwijl diamantgecoate of PCD-gereedschappen kunnen worden geëvalueerd wanneer schurende slijtage een belangrijke productiekost wordt.
Een nuttige strategie voor gereedschapsverandering is niet simpelweg:
Vervang de frees na X onderdelen.
Houd in plaats daarvan toezicht op:
- geaccumuleerde snijlengte;
- spilbelasting;
- snijkracht indien beschikbaar;
- randruwheid;
- braam- of vezeluitbraak;
- dimensionale drift.
Het gereedschap moet worden vervangen wanneer meetbare kwaliteitsverslechtering begint, in plaats van volgens een willekeurig universeel aantal onderdelen.
Schurend waterstraalsnijden
Bij schurende waterstraalbewerking wordt materiaal verwijderd zonder dat dezelfde door hitte beïnvloede zone ontstaat als bij thermisch snijden.
Het is daarom aantrekkelijk voor composietcomponenten waarbij het minimaliseren van thermische schade belangrijk is.
Typische procesontwikkelingsvariabelen zijn onder meer:
- waterdruk;
- schurende stroomsnelheid;
- schurende deeltjesgrootte;
- mondstukdiameter;
- stand-off afstand;
- verplaatsingssnelheid;
- doordringende strategie.
Industriële systemen kunnen werken in het drukbereik van grofweg 250-400 MPa, waarbij granaatschuurmiddelen zoals ongeveer 80 mesh vaak worden gebruikt als uitgangspunt voor procesproeven.
Het verhogen van de verplaatsingssnelheid, eenvoudigweg om de cyclustijd te verkorten, kan echter de kerfconus vergroten of de kwaliteit van de onderrand verminderen.
Onderzoek naar het schuren met een schurende waterstraal van SMC met gehakte vezels heeft aangetoond dat geschikte bedrijfsomstandigheden relatief uniforme oppervlakken kunnen produceren met een beperkte vezeluittrekking.
Sterf of druk op trimmen
Het trimmen van stansen is bijzonder aantrekkelijk wanneer:
- het productievolume is hoog;
- onderdeelgeometrie is stabiel;
- trimlijnen herhalen zich van onderdeel tot onderdeel;
- korte takttijd is belangrijk.
Het trimgereedschap moet rond het daadwerkelijke gegoten onderdeel worden ontworpen, en niet alleen rond de nominale CAD-geometrie.
Vormkrimp, terugvering, kromtrekken van onderdelen, diktevariatie en herhaalbaarheid van de positionering hebben allemaal invloed op de uiteindelijke trimnauwkeurigheid.
De vereiste perskracht moet worden berekend op basis van de totale snijomtrek, de materiaaldikte, de effectieve schuifweerstand, het aantal gelijktijdige snijfuncties en een geschikte technische veiligheidsfactor.
Om deze reden zou het misleidend zijn om te beweren dat elk SMC-onderdeel een specifiek vast trimtonnage nodig heeft.
Het grootste nadeel van het trimmen van matrijzen is de investering in gereedschap. Als het ontwerp van de componenten vaak verandert, kan het aanpassen of vervangen van de trimmatrijs een groot deel van het economische voordeel tenietdoen.
Lasersnijden
Lasersnijden biedt snelle contactloze bewegingen en flexibele CNC-programmering, maar mag niet automatisch als de voorkeursoplossing voor SMC worden beschouwd.
Thermohardende harsmatrices en versterkende vezels reageren anders op geconcentreerde thermische energie. Afhankelijk van de materiaalformulering en laseromstandigheden zijn mogelijke problemen onder meer:
- matrixdegradatie;
- verkleuring;
- verkoolde randen;
- rookontwikkeling;
- door hitte beïnvloede zones;
- veranderingen in hechtingsoppervlakken.
Om deze reden moeten laserparameters zoals vermogen, focuspositie, hulpgas, scansnelheid en aantal passages worden ontwikkeld door middel van coupontesten met de daadwerkelijke SMC-formulering.
Voor veel conventionele glasvezel-SMC-componenten is routing, waterjet of mechanisch trimmen gemakkelijker te kwalificeren.
Voorbeeld: een SMC-onderdeel van 200 × 300 × 3,5 mm bijsnijden
Overweeg een vereenvoudigd behuizingsonderdeel met de volgende vereisten:
- Onderdeelgrootte: 200 × 300 mm
- Dikte: 3,5 mm
- Geschat trimpad: 1.000 mm
- Vereiste tolerantie: ±0,30 mm
- Jaarlijks volume: 40.000 onderdelen
- Diverse montagegaten geboord
Voor CNC-frezen kan de bewerkingstijd worden geschat als:
Snijtijd = gereedschapspadlengte ÷ effectieve voedingssnelheid
Als een effectieve geprogrammeerde voedingssnelheid van 3 m/min gevalideerd is:
1,0 m ÷ 3 m/min ≈ 20 seconden
Dit betekent niet dat de volledige onderdeelcyclus 20 seconden duurt.
De productieberekening moet tevens het volgende omvatten:
- laden van robot of operator;
- deellocatie;
- gereedschap naderen en terugtrekken;
- gatbewerking;
- lossen;
- stofverwijdering;
- gereedschapswisselingen;
- keuringsvergoeding.
Als het laden, positioneren, boren, frezen en lossen resulteren in een totale cyclus van 50 seconden, moet dat aantal (niet de theoretische snijtijd) worden gebruikt voor de capaciteitsplanning.
Voor 40.000 stabiele onderdelen per jaar moet een fabrikant vervolgens de jaarlijkse bewerkingskosten vergelijken met de afgeschreven kosten en de kortere takttijd van het speciale trimmen van matrijzen.
Dat is de juiste manier om processen economisch te vergelijken.
Opspanning en geautomatiseerde SMC-trimcellen
Nauwkeurige snijapparatuur kan een slechte werkhouding niet compenseren.
SMC-onderdelen kunnen gebogen oppervlakken, variabele wanddiktes, gegoten ribben en restvervorming bevatten. Overmatige klemkracht kan het onderdeel tijdens de bewerking vervormen en maatfouten veroorzaken nadat het is losgelaten.
Veel voorkomende armatuuropties zijn onder meer:
Vacuümarmaturen
Vacuümbevestigingen zorgen voor een verdeelde houdkracht en een snelle belasting, vooral bij grote schaalvormige componenten.
Ze zijn effectief als er voldoende afdichtingsoppervlak beschikbaar is.
Mechanische klemming
Mechanische klemmen zorgen voor een sterkere positieve retentie, maar moeten buiten kritische cosmetische of meetoppervlakken worden geplaatst.
Het uitoefenen van overmatige klemdruk op niet-ondersteunde SMC-wanden kan het onderdeel tijdelijk vervormen.
Lokaliseren van pinnen en speciale nesten
Een productieopspanning combineert vaak een contournest met paspennen en geselecteerde klemmen.
Waar nodig kan een 3-2-1-datumstrategie worden gebruikt om een herhaalbaar machinecoördinatensysteem tot stand te brengen, terwijl onnodige overbeperking wordt vermeden.
Het armatuur moet ruimte bieden onder het trimpad, zodat de frees het armatuur niet raakt.
Een robuuste geautomatiseerde reeks kan er als volgt uitzien:
SMC-compressiepers → Robotachtig ontvormen → Koelen/stabiliseren → Onderdeelpositionering → CNC of robotisch trimmen → Boren → Stofverwijdering → Inspectie
Automatisering kan ook het volgende omvatten:
- robotladen en lossen;
- automatische gereedschapswisseling;
- vacuümbewaking;
- bevestigingssensoren voor armatuur;
- visiegerichte oriëntatie;
- spilbelastingbewaking;
- standtijdtellers;
- veiligheidsvergrendelingen.
Voor fabrikanten die een geautomatiseerde trimcel evalueren, moet de ROI worden berekend op basis van de totale arbeidsreductie, takttijdverbetering, uitvalreductie, gereedschapsverbruik, uptime, onderhoud en productievolume – en niet alleen de aankoopprijs van de robot.
Stofbeheersing, veiligheid van werknemers en afvalverwerking
Mechanisch trimmen van uitgehard SMC kan fijne deeltjes genereren die uitgeharde hars, versterkingsvezels en minerale vulstoffen bevatten.
Het exacte gevarenprofiel hangt af van de SMC-formulering, dus het veiligheidsinformatieblad van de materiaalleverancier moet altijd worden beoordeeld voordat het extractiesysteem wordt ontworpen.
De eerste prioriteit moet het bestrijden van besmetting bij de bron zijn.
Voor CNC-frezen betekent dit doorgaans:
afzuiging op gereedschapsniveau of gesloten trimcel → kanalen → stofopvangsysteem
Voor slijp- en schuurafwerking moeten de afzuigkappen zo dicht mogelijk bij het punt waar stof ontstaat worden geplaatst.
Wanneer ademhalingsbescherming vereist is, moet de keuze van het ademhalingstoestel gebaseerd zijn op de geïdentificeerde verontreinigende stof en de gemeten blootstelling, in plaats van automatisch hetzelfde masker aan elke handeling toe te wijzen.
Bijzondere aandacht is vereist als de SMC-formulering kristallijn silica bevat. In de Verenigde Staten definieert OSHA’s norm voor inadembaar kristallijn silica voor de algemene industrie een actieniveau van 25 μg/m³ en een toegestane blootstellingslimiet van 50 μg/m³ als een TWA van 8 uur.
Styreen moet ook worden beoordeeld als dit relevant is voor het specifieke harssysteem of -proces. Er mag niet van worden uitgegaan dat bij het bewerken van elk volledig uitgehard SMC-onderdeel dezelfde blootstelling aan styreen ontstaat.
Het verzamelde trimafval moet worden bewaard en gescheiden van het algemene productieafval. Faciliteiten moeten de opties voor verwijdering of recycling bepalen op basis van de materiaalsamenstelling, lokale afvalregels, verontreiniging en de mogelijkheden van beschikbare recyclingbedrijven.
Inspectie en afwerking na het trimmen
Een bijgesneden onderdeel moet worden beoordeeld aan de hand van criteria die verband houden met de daadwerkelijke functie ervan.
Typische inspectiemethoden zijn onder meer:
- digitale schuifmaat voor eenvoudige afmetingen;
- go/no-go-meters voor repetitieve productie;
- profielmeting;
- optische inspectie;
- 3D-scannen;
- coördinaatmeetmachines voor kritische geometrie.
Een inspectieplan kan het volgende definiëren:
| Functie | Voorbeeld controle |
|---|---|
| Totale bijgesneden afmeting | Tolerantie tekenen |
| Positie montagegat | Positietolerantie vanaf nulpunt |
| Uitbraak van de rand | Maximaal toegestane visuele of dimensionale limiet |
| Braam/losse vezels | Geen interferentie met de montage |
| Randradius | Tekening of klantvereiste |
| Cosmetisch randje | Goedgekeurd referentiemonster |
De eisen moeten voortkomen uit de componenttekening en de klantspecificatie, in plaats van gebruik te maken van één universele SMC-randkwaliteitsstandaard.
Na het trimmen moeten de onderdelen mogelijk worden geborsteld, geschuurd, plaatselijk worden ontbraamd, worden stof verwijderd, wordt de coating voorbereid of worden de randen afgedicht.
Als er overmatige vezeluitbraak optreedt, kan het eenvoudigweg toevoegen van een handmatige schuurbewerking het symptoom verbergen zonder het proces te verhelpen.
De fabrikant moet onderzoeken:
- versleten gereedschap;
- onjuiste voeding of spilsnelheid;
- onvoldoende armatuurondersteuning;
- trillingen;
- slechte entry- of exitstrategie;
- inconsistente gegoten geometrie.
Welke SMC-trimmethode is zuiniger?
De laagste machine-uurkosten resulteren niet noodzakelijkerwijs in de laagste onderdeelkosten.
Een nuttige vergelijking zou het volgende moeten omvatten:
Kosten per geaccepteerd onderdeel = machinekosten arbeid gereedschap afschrijving opspaninrichting afschrijving trim-matrijs afschrijving verbruiksartikelen onderhoud schroot herbewerking
CNC-frezen biedt doorgaans een aantrekkelijk evenwicht tussen flexibiliteit en nauwkeurigheid.
Waterjet is nuttig voor flexibel niet-thermisch snijden en moeilijke geometrieën.
Het specifieke trimmen van matrijzen wordt steeds aantrekkelijker wanneer het jaarlijkse volume hoog is en het componentontwerp stabiel is.
Handmatig bijsnijden blijft nuttig voor prototypes en herbewerking, maar wordt moeilijk te controleren naarmate het productievolume groeit.
Lasersnijden mag alleen worden geëvalueerd nadat is bevestigd dat de daadwerkelijke SMC-formulering kan voldoen aan de vereisten voor thermische schade en randkwaliteit.
Voor veel productielijnen is de beste oplossing niet één proces, maar een combinatie van gieten, geautomatiseerde handling, trimmen, boren, reinigen en inspectie.
Een SMC-productielijn plannen
De trimvereisten moeten idealiter in overweging worden genomen voordat de persgietlijn wordt voltooid.
De geometrie van onderdelen, verwachte kromtrekking, referentielocaties, flitspositie, productietakttijd, toegankelijkheid van de robot en stroomafwaartse bewerkingsvereisten kunnen allemaal van invloed zijn op de pers- en automatiseringsplanning.
Wuxi PengdaHZ Intelligent Equipment Co., Ltd. richt zich op SMC-persgietapparatuur en productieoplossingen voor industriële composietcomponenten.
Bij het evalueren van een nieuw SMC-project helpt het verstrekken van de volgende informatie ingenieurs een praktischer productieconcept te ontwikkelen:
- SMC-onderdeeltekening of 3D-model;
- materiaalformulering;
- maximale componentafmetingen;
- deelgewicht en dikte;
- vereiste vormkracht;
- jaarlijks productievolume;
- doelcyclustijd;
- dimensionale tolerantie;
- trim- en boorvereisten;
- gewenste automatiseringsniveau.
Door giet- en post-molding-bewerkingen samen te overwegen, kan worden voorkomen dat er een snel gietproces ontstaat dat het productieknelpunt eenvoudigweg stroomafwaarts verschuift.
Veelgestelde vragen
Hoe kies ik de beste trimmethode voor een SMC-onderdeel?
Begin met het jaarlijkse volume, de geometrie, de dikte, de tolerantie, de materiaalformulering en de toegestane investering in gereedschap. CNC-frezen biedt hoge flexibiliteit, waterjet vermijdt thermisch snijden en speciaal matrijzen trimmen is vaak aantrekkelijk voor stabiele producten met grote volumes.
Welke CNC-instellingen moeten worden gebruikt voor SMC-routering?
Er is geen universele instelling. Spilsnelheid, voeding, freesdiameter, fluitontwerp, gereedschapsmateriaal en snijrichting moeten worden vastgesteld door middel van tests met behulp van de daadwerkelijke SMC. Gereedschapsslijtage moet in de gaten worden gehouden, omdat dit zowel de snijkracht als de snijkantkwaliteit kan beïnvloeden.
Kunnen SMC-onderdelen met een laser worden gesneden?
Sommige SMC-formuleringen kunnen met een laser worden verwerkt, maar thermische degradatie, verkleuring, dampen en door hitte beïnvloede randen moeten worden geëvalueerd. Voor conventionele SMC-componenten is mechanisch frezen of waterstraalsnijden vaak gemakkelijker in aanmerking te komen.
Hoe kan beweging worden voorkomen tijdens routering met hoge snelheid?
Gebruik herhaalbare referentielocaties, voldoende steun, vacuümzones of correct gepositioneerde klemmen, en vrije ruimte rond het freespad. Vermijd het zodanig vastklemmen van het onderdeel dat het tijdelijk vervormt.
Hoe moet SMC-snoeistof worden gecontroleerd?
Vang stof zo dicht mogelijk bij het snijpunt op met behulp van gereedschapsafzuiging of een gesloten trimcel die is aangesloten op een geschikt stofopvangsysteem. Blootstellingsbeoordeling en PBM-selectie moeten gebaseerd zijn op de werkelijke SMC-samenstelling en gemeten werkplekomstandigheden.
Hoe verhouden de kosten voor CNC-routering en matrijzen zich tot elkaar?
CNC heeft lagere speciale gereedschapskosten en is gemakkelijker te herprogrammeren, terwijl het trimmen van matrijzen meer initiële gereedschappen vereist, maar veel kortere herhalingscycli kan opleveren. Jaarlijks volume, levensduur van het product, frequentie van ontwerpwijzigingen, arbeid, gereedschapsslijtage en schroot moeten allemaal in de vergelijking worden meegenomen.


