


Sheet Moulding Compound (SMC) is een belangrijk composietmateriaal geworden voor autofabrikanten die op zoek zijn naar een lichtgewicht constructie, corrosiebestendigheid, onderdeelintegratie en herhaalbare productie in grote volumes. Succesvolle SMC-productie in de automobielsector hangt echter van veel meer af dan het plaatsen van materiaal in een verwarmde mal. Materiaalconditie, ladingsontwerp, matrijstemperatuur, perssluitprofiel, persdruk, uithardingstijd, gereedschapsnauwkeurigheid en kwaliteitscontrole werken allemaal samen als één productiesysteem.
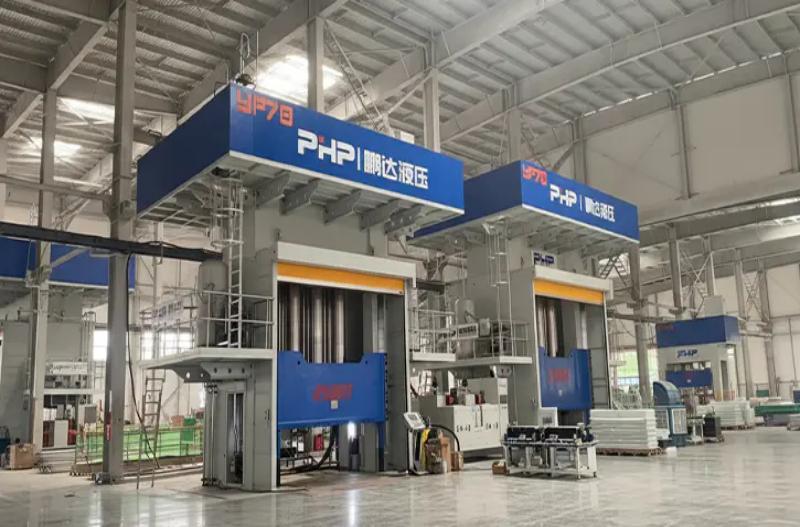
Voor auto-OEM's, Tier-1-leveranciers en bedrijven voor composietgieten is het begrijpen van het volledige productieproces van SMC-auto-onderdelen essentieel bij het plannen van een nieuwe productielijn of het selecteren van een hydraulische pers. In deze gids wordt het proces uitgelegd, van materiaalvoorbereiding tot inspectie van afgewerkte onderdelen, met bijzondere aandacht voor de pers- en vormparameters die de kwaliteit, cyclustijd en productieconsistentie beïnvloeden.
1. Van SMC-blad tot afgewerkt auto-onderdeel: het complete productieproces
Automotive SMC arriveert doorgaans bij de vormfabriek als gerijpt plaatmateriaal, beschermd door draagfolies. In tegenstelling tot spuitgieten, waarbij pellets worden gesmolten en geïnjecteerd via een runnersysteem, begint SMC-persgieten met een vooraf bepaalde hoeveelheid en rangschikking van plaatmateriaal, bekend als de opladen .
Materiaalvoorbereiding en laadontwerp
De SMC-plaat wordt eerst geconditioneerd volgens de aanbevelingen van de materiaalleverancier. Operators of geautomatiseerde snijsystemen verwijderen vervolgens de draagfolie, snijden de platen in de gewenste vormen en wegen ze om de gespecificeerde ladingsmassa te bereiken.
Ladingplaatsing is van cruciaal belang. Het materiaal bedekt niet altijd de gehele vormholte vóór het persen. In plaats daarvan kan de lading slechts een deel van het geprojecteerde holtegebied in beslag nemen, zodat het materiaal tijdens compressie stroomt. De optimale dekking hangt af van de geometrie van het onderdeel, het vezelgehalte, ribben, nokken, wanddikte, oppervlaktevereisten en de acceptabele richting van de vezelstroom.
Vorm laden en pers sluiten
De voorbereide lading wordt in de verwarmde ondervorm geplaatst. Afhankelijk van het productievolume kan het laden handmatig gebeuren of worden uitgevoerd door robots en geautomatiseerde handlingsystemen.
De pers volgt dan een gecontroleerd sluitprofiel in plaats van simpelweg met één snelheid van open naar gesloten te bewegen. Een praktische SMC-reeks omvat gewoonlijk:
- snelle aanpak om niet-productieve tijd te verminderen;
- gecontroleerd contact met de SMC-lading;
- langzame vormsluiting om de materiaalstroom te controleren;
- drukopbouw naarmate de holte de uiteindelijke dikte nadert;
- drukbehoud terwijl de thermohardende hars uithardt; en
- gecontroleerde drukontlasting gevolgd door het openen van de mal.
Dit meertrapsbewegingsprofiel is vooral belangrijk voor grote auto-onderdelen, omdat ongecontroleerd sluiten de vezels overmatig kan bewegen, lucht kan vasthouden, flits kan veroorzaken of een ongelijkmatige vulling kan veroorzaken.
Automotive-toepassingen
SMC is geschikt voor onderdelen van zowel personen- als bedrijfsvoertuigen waarbij vormgieten over grote oppervlakken, corrosiebestendigheid, elektrische isolatie, maatvastheid of lichtgewicht ontwerp waardevol zijn. Typische toepassingen zijn onder meer carrosseriepanelen, bodemplaten, front-endstructuren, batterijafdekkingen en behuizingen, structurele panelen, elektrische behuizingen, interieursteunen en carrosseriecomponenten van commerciële voertuigen.
2. Automotive SMC-materialen en hun invloed op het gieten
SMC is geen enkel gestandaardiseerd materiaal. Autokwaliteiten kunnen aanzienlijk verschillen op het gebied van harschemie, glasvezelversterking, minerale vulstoffen, krimpcontroleadditieven, uithardingssysteem, pigmentatie en andere verwerkingsadditieven.
Een conventionele formulering kan gebruik maken van een op onverzadigde polyester gebaseerde thermohardende matrix versterkt met gehakte glasvezels. Andere harssystemen kunnen worden geselecteerd wanneer chemische bestendigheid, temperatuurprestaties, vlamgedrag, elektrische eigenschappen of andere toepassingsspecifieke vereisten belangrijker worden.
| Materiaal variabel | Hoofdfunctie | Effect op compressiegieten |
| Hars systeem | Vormt de thermohardende matrix | Beïnvloedt de viscositeit, uithardingstemperatuur, uithardingssnelheid en uiteindelijke prestaties |
| Glasvezelinhoud | Zorgt voor versteviging | Een hogere wapening kan de stromingsweerstand en de vereiste vormkracht vergroten |
| Vezel lengte | Beïnvloedt mechanisch gedrag | Beïnvloedt de stromingsoriëntatie, sterkte en vulgedrag |
| Minerale vulstoffen | Wijzig kosten, krimp en dimensionaal gedrag | Beïnvloed de dichtheid, viscositeit, oppervlakteafwerking en vormvulling |
| Additieven met laag profiel | Controle van de vormkrimp | Kan de oppervlaktekwaliteit en maatvastheid verbeteren |
| Materiële volwassenheid | Zorgt voor een geschikte bladconsistentie | Heeft een directe invloed op de hantering, viscositeit en herhaalbaarheid van de stroming |
| Laadtemperatuur | Bepaalt de startverwerkingsvoorwaarde | Kan de initiële viscositeit en het vulgedrag beïnvloeden |
Om deze reden mag een hydraulische pers niet alleen op basis van een generieke SMC-specificatie worden geconfigureerd. De geselecteerde automateriaalkwaliteit moet worden geëvalueerd samen met de matrijsgeometrie en productie-eisen.
3. Parameters voor compressiegieten en optimalisatie van de cyclustijd
In de vormfase hebben de persprestaties de grootste invloed op de SMC-productie in de auto-industrie. Temperatuur, druk, positie, snelheid en tijd moeten van cyclus tot cyclus voldoende herhaalbaar blijven.
Schimmel temperatuur
Veel conventionele SMC-systemen maken gebruik van verwarmde mallen in ongeveer de 140–160°C bereik. Dit moet worden behandeld als een technisch startgebied en niet als een universele specificatie. Het werkelijke instelpunt is afhankelijk van de harschemie, het initiatorsysteem, de dikte van het onderdeel, de stroomafstand en de vereiste oppervlaktekwaliteit.
Temperatuuruniformiteit kan net zo belangrijk zijn als de gemiddelde matrijstemperatuur. Een heter gebied kan voortijdig beginnen met uitharden terwijl het materiaal nog ergens anders stroomt, terwijl een kouder gebied mogelijk een langere uithardingstijd nodig heeft of een onvolledige uitharding veroorzaakt.
Vormdruk en perstonnage
De vormdruk varieert ook aanzienlijk. Veel conventionele SMC-componenten kunnen binnen grofweg de procesontwikkeling beginnen 3,5–10 MPa regio, terwijl voor moeilijke vullingen, sterk versterkte materialen of complexe structurele onderdelen hogere waarden nodig kunnen zijn die de waarde benaderen of overschrijden 10–15 MPa .
Het vereiste tonnage van de hydraulische pers moet daarom voornamelijk worden berekend op basis van het geprojecteerde vormoppervlak en de vereiste holtedruk:
Er moet dan rekening worden gehouden met een technische marge voor materiaalvariatie, ongelijkmatige belasting, flitsgevoeligheid, procesontwikkeling en toekomstige productievereisten. Als u alleen een SMC-pers selecteert op basis van het gewicht van het voltooide onderdeel, kan dit leiden tot ernstige ondermaat.
Uithardingstijd en drukbehoudtijd
Een drukhoud- of uithardingsperiode van ongeveer 60–180 seconden kan een nuttige voorlopige referentie zijn voor veel SMC-toepassingen in de automobielsector, hoewel dikkere componenten en bepaalde formuleringen langere cycli kunnen vereisen.
Het is riskant om de cyclustijd te verkorten door simpelweg de matrijstemperatuur te verhogen. Als het oppervlak begint uit te harden voordat de lading volledig is gevloeid, kunnen er korte schoten, laslijnen, slechte ribvulling of oppervlaktedefecten optreden.
Waar cyclustijdverbeteringen normaal gesproken vandaan komen
- het verminderen van onnodige persbenadering en retourtijd;
- het optimaliseren van de overgang tussen positieregeling en drukregeling;
- het verbeteren van de uniformiteit van de matrijsverwarming;
- stabiliseren van het ladingsgewicht en de plaatsing;
- gebruik maken van geautomatiseerd snijden, laden en lossen;
- het optimaliseren van het materiaalspecifieke uithardingsvenster;
- gebruikmakend van parallelle trimming of stroomafwaartse bewerkingen; en
- het registreren van cycluscurven om procesvariaties te identificeren.
Moderne servogestuurde hydraulische persen zijn vooral nuttig wanneer meerdere snelheids- en drukniveaus vereist zijn. Dankzij de gesloten-lusregeling kan het machinerecept de naderingssnelheid, contactpositie, vormsnelheid, drukhelling, houddruk, vrijgave- en retourbewegingen onafhankelijk van elkaar definiëren.
4. Vorm- en persontwerp voor SMC-onderdelen voor auto's
Bij het vormen van grote volumes in de automobielsector moeten de matrijs en de pers samen worden ontworpen. Het hebben van voldoende tonnage betekent niet automatisch dat een pers een bepaalde SMC-matrijs kan bedienen.
Belangrijke press-to-mold-matchingparameters zijn onder meer:
- geprojecteerd vormgebied voor het berekenen van de benodigde kracht;
- afmetingen van de mal voor het bepalen van de plaatgrootte;
- gesloten vormhoogte voor machine-daglichtselectie;
- vereiste openingsafstand voor slagberekening;
- vereisten voor het verwijderen van onderdelen voor daglicht- en automatiseringsontruiming;
- schimmel gewicht voor degel en structureel ontwerp;
- verwarmingszones voor temperatuuruniformiteit; en
- parallellisme en stijfheid van de platen voor een consistente spouwdikte.
Voor de mal zelf moet de ventilatie ervoor zorgen dat opgesloten gassen en lucht kunnen ontsnappen tijdens de materiaalstroom. Flitslandingen en overloopgebieden moeten worden ontworpen op basis van materiaalgedrag en mogen niet als bijzaak worden behandeld. Slechte ventilatie kan bijdragen aan porositeit, brandwonden en onvolledige vulling, terwijl een ongeschikt overloopontwerp de materiaalverspilling kan vergroten.
Grote automatrijzen moeten ook zorgen voor een stabiele thermische distributie. Indelingen met verwarmingskanalen of elektrische verwarmers moeten warme en koude zones over brede matrijsoppervlakken minimaliseren. Inserts, uitwerpers en lokale kenmerken moeten zo worden ontworpen dat ze de materiaalstroom niet verstoren of een ongecontroleerde vezeloriëntatie creëren.
5. Kwaliteitscontrole, defecten en kwalificatie van auto's
Een SMC-productielijn voor de automobielsector heeft kwaliteitscontrole nodig op drie niveaus: controle van binnenkomend materiaal, monitoring van het gietproces en validatie van afgewerkte onderdelen.
Procesbewaking
Productiegegevens kunnen het laadgewicht, de materiaalbatch, de matrijstemperatuur, de sluitpositie, de matrijssnelheid, de piekdruk, de houddruk, de uithardingstijd en de totale cyclustijd omvatten. Door deze variabelen te volgen, kunnen fabrikanten een stabiel procesvenster creëren en defecten onderzoeken met behulp van feitelijke machinegegevens in plaats van aannames van de operator.
Typische inspectie van afgewerkte onderdelen
Afhankelijk van het onderdeel en de klantspecificatie kan de inspectie bestaan uit visuele oppervlaktecontroles, maatmetingen, CMM-inspectie, dichtheidstesten, trek- of buigtesten, impacttesten, waterabsorptie-evaluatie, thermische analyse zoals DSC en geselecteerde niet-destructieve inspectiemethoden voor veiligheidskritische constructies.
| Algemeen defect | Mogelijke oorzaken | Typische corrigerende richting |
| Porositeit / holtes | Opgesloten lucht, slechte ventilatie, ongeschikt sluitprofiel | Controleer de plaatsing van de lading, de ontluchting en de sluitsnelheid van de mal |
| Kort schot | Onvoldoende vulling, slechte doorstroming, voortijdige uitharding of onvoldoende druk | Controleer het laadgewicht, de temperatuur, de stroomafstand en de druk |
| Overmatige flits | Overmatige lading, overmatige druk of staat van het gereedschap | Controleer de laadmassa, het drukprofiel en de vormconditie |
| Kromtrekken | Ongelijkmatige uitharding, thermische onbalans of vezeloriëntatie | Bekijk de temperatuurverdeling, het laadpatroon en de koelingsondersteuning |
| Golving van het oppervlak | Materiaalstroom, krimp of temperatuurvariatie | Optimaliseer de materiaalconditie, gereedschapstemperatuur en stromingsprofiel |
| Delaminatie | Materiële toestand, ingesloten lucht of onvoldoende consolidatie | Beoordeel de materiaalbehandeling, de lay-out van de lading en de vormdruk |
Documentatie over autokwaliteit
Voor OEM- en Tier-1-programma's gaat de goedkeuring van onderdelen verder dan een eenvoudige dimensionale inspectie. Afhankelijk van het niveau van de klant en de toeleveringsketen moeten fabrikanten mogelijk werken binnen een op IATF 16949 gebaseerd kwaliteitsmanagementsysteem en ondersteuningsvereisten zoals APQP, PPAP, PFMEA, controleplannen, MSA, SPC, traceerbaarheid en onderzoeken naar procescapaciteiten.
Het exacte kwalificatiepakket varieert afhankelijk van OEM- en klantspecifieke vereisten. Ford, General Motors, Stellantis, BMW, Volkswagen en andere autofabrikanten kunnen hun eigen aanvullende eisen handhaven, dus het productie- en inspectieplan moet worden opgesteld op basis van de toepasselijke klantspecificatie in plaats van uit te gaan van één universele goedkeuringschecklist.
Voordelen en beperkingen van SMC voor de automobielproductie
SMC biedt verschillende voordelen voor auto-onderdelen. Grote en geometrisch complexe onderdelen kunnen vaak in één enkel gereedschap onder druk worden gegoten, waardoor ribben, nokken, montagekenmerken en andere functies in één component kunnen worden geïntegreerd. Het materiaal biedt ook corrosieweerstand, elektrische isolatie en een gunstige verhouding tussen stijfheid en gewicht.
SMC is echter niet automatisch de goedkoopste oplossing voor elk onderdeel. Persen met hoge capaciteit en grote verwarmde matrijzen vergen aanzienlijke initiële investeringen. De materiaalstroom en de vezeloriëntatie moeten zorgvuldig worden beheerd, oppervlakken van uiterlijke kwaliteit vereisen een strakkere procescontrole en het recyclen van thermohardende composieten blijft ingewikkelder dan het opnieuw smelten van conventionele thermoplastische materialen.
De sterkste business case ontstaat normaal gesproken wanneer componentintegratie, corrosiebestendigheid, lichtgewicht, ontwerpvrijheid en herhaalbaarheid van grote volumes de investering in gereedschap en apparatuur rechtvaardigen.
Een Automotive SMC-productielijn plannen?
Wuxi PengdaHZ Intelligent Equipment Co., Ltd. ontwikkelt hydraulische en servogestuurde persoplossingen voor SMC en andere compressievormtoepassingen van composiet.
Voor een nieuw SMC-project voor de automobielsector verstrekt u het onderdeeltekening, geprojecteerd vormoppervlak, SMC-materiaalkwaliteit, matrijsafmetingen, matrijsgewicht, beoogde cyclustijd, jaarlijks productievolume, vereiste verwarmingsmethode en automatiseringsvereisten .
Deze invoer kan worden gebruikt om het geschikte perstonnage, de afmetingen van de plaat, daglicht, slag, matrijsverwarmingsconfiguratie, druk- en positieregeling, automatisering van laden/lossen en de algehele configuratie van de productielijn te evalueren.
Neem contact op met Wuxi PengdaHZ om uw vereisten voor een SMC-pers of geautomatiseerde composietvormlijn te bespreken.
Veelgestelde vragen
Welke materialen worden normaal gesproken gebruikt in SMC voor auto's?
Automotive SMC bestaat gewoonlijk uit een thermohardend harssysteem, gehakte glasvezelversterking, minerale vulstoffen, krimpcontroleadditieven, verharders en verwerkingsadditieven. De exacte formulering is afhankelijk van de eisen op het gebied van structurele, oppervlakte-, thermische, elektrische en chemische weerstand.
Welke temperatuur en druk worden gebruikt voor SMC-compressiegieten voor auto's?
Veel conventionele SMC-materialen gebruiken matrijstemperaturen rond de 140–160 °C. De voorlopige vormdruk kan gewoonlijk binnen ongeveer 3,5–10 MPa liggen, terwijl voor moeilijke structurele onderdelen een hogere druk kan nodig zijn. De uiteindelijke parameters moeten altijd gebaseerd zijn op de aanbevelingen van de geselecteerde materiaalleverancier en gevalideerd door middel van matrijsproeven.
Hoe berekent u het benodigde tonnage van de hydraulische pers voor een SMC-auto-onderdeel?
Een voorlopige berekening vermenigvuldigt het geprojecteerde vormoppervlak met de vereiste caviteitsdruk. Vervolgens wordt een passende technische marge toegevoegd op basis van matrijsontwerp, materiaalvariatie, holtebelasting en productievereisten.
Welke persparameters hebben de grootste invloed op de SMC-kwaliteit?
Belangrijke variabelen zijn onder meer de snelheid van het sluiten van de mal, de overgang van positie naar druk, gietdruk, drukstabiliteit, uithardingstijd, uniformiteit van de maltemperatuur, evenwijdigheid van de platen en herhaalbaarheid tussen gietcycli.
Hoe kunnen fabrikanten de cyclustijd van SMC-auto-onderdelen verkorten?
De cyclustijd kan worden verkort door niet-productieve persbewegingen te verkorten, het materiaalspecifieke uithardingsvenster te optimaliseren, de matrijsverwarming te verbeteren, de voorbereiding en verwerking van de lading te automatiseren, de plaatsing van de lading te stabiliseren en waar mogelijk het trimmen of secundaire bewerkingen buiten het vormstation te verplaatsen.
Wat zijn de meest voorkomende SMC-vormfouten?
Veel voorkomende problemen zijn onder meer porositeit, korte opnames, overmatig flitsen, oppervlaktegolving, kromtrekken en delaminatie. Bij de diagnose moet rekening worden gehouden met de materiële toestand, het ontwerp van de vulling, de matrijstemperatuur, de ontluchting, de sluitsnelheid van de pers, de drukgeschiedenis en de uithardingsomstandigheden.
Welke kwaliteitseisen gelden voor SMC-componenten voor auto's?
Vereisten zijn afhankelijk van de OEM, Tier-1-klant en component. Automotive-programma's kunnen IATF 16949-kwaliteitssystemen omvatten, samen met APQP, PPAP, PFMEA, controleplannen, MSA, SPC, traceerbaarheid, capaciteitsstudies en klantspecifieke producttests.
Kan SMC-productieschroot worden gerecycled?
SMC is een thermohardend composiet, dus uitgehard schroot kan niet zomaar worden gesmolten en opnieuw worden gevormd als een thermoplastisch materiaal. Afhankelijk van het materiaal en de regionale afvalinfrastructuur kunnen opties bestaan uit mechanische verkleining en hergebruik als vulstof, terugwinning in de cementindustrie, gespecialiseerde recyclingprocessen voor composieten of andere goedgekeurde routes voor afvalbeheer. Fabrikanten moeten de route evalueren in overeenstemming met de lokale regelgeving en de duurzaamheidseisen van klanten.


